Descripción
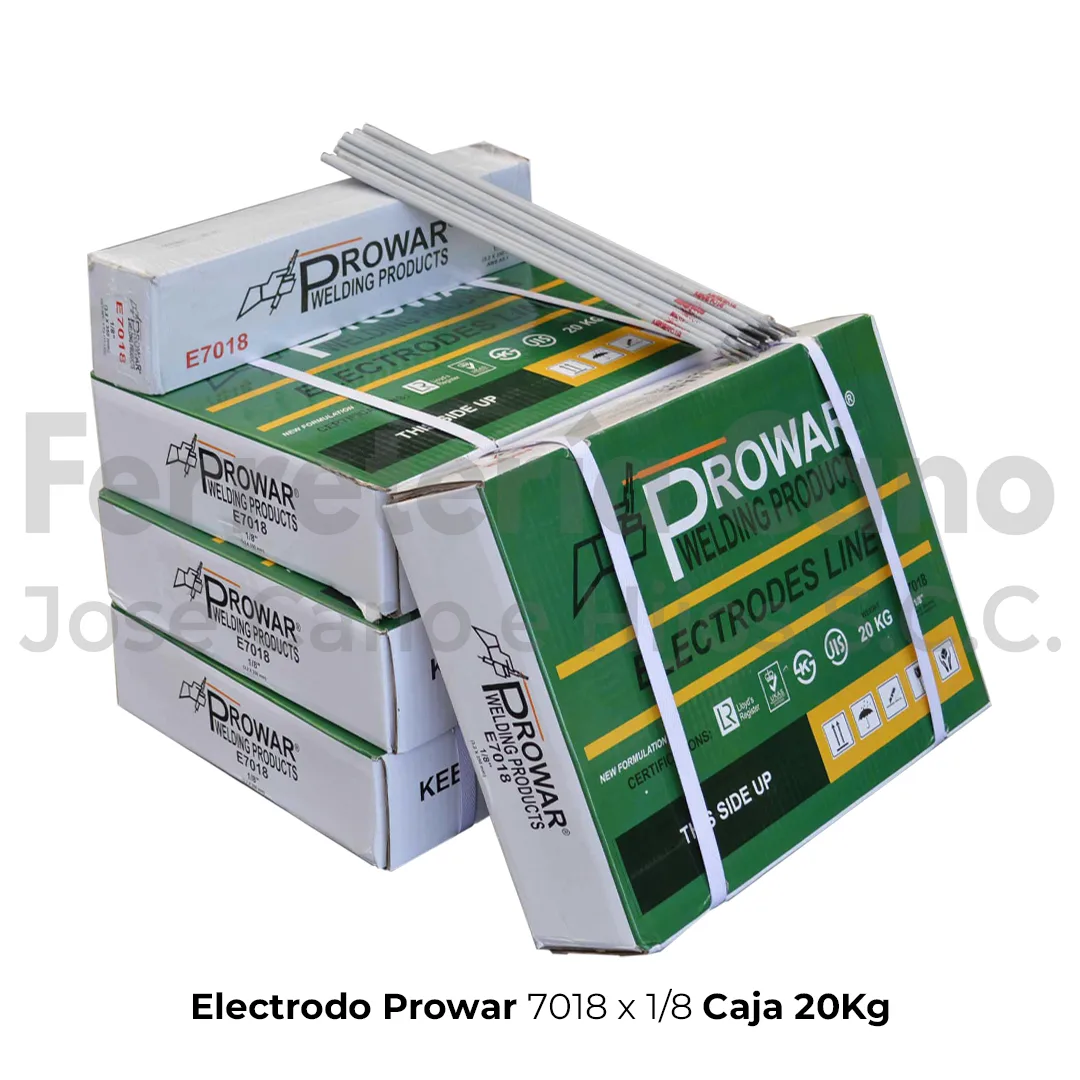
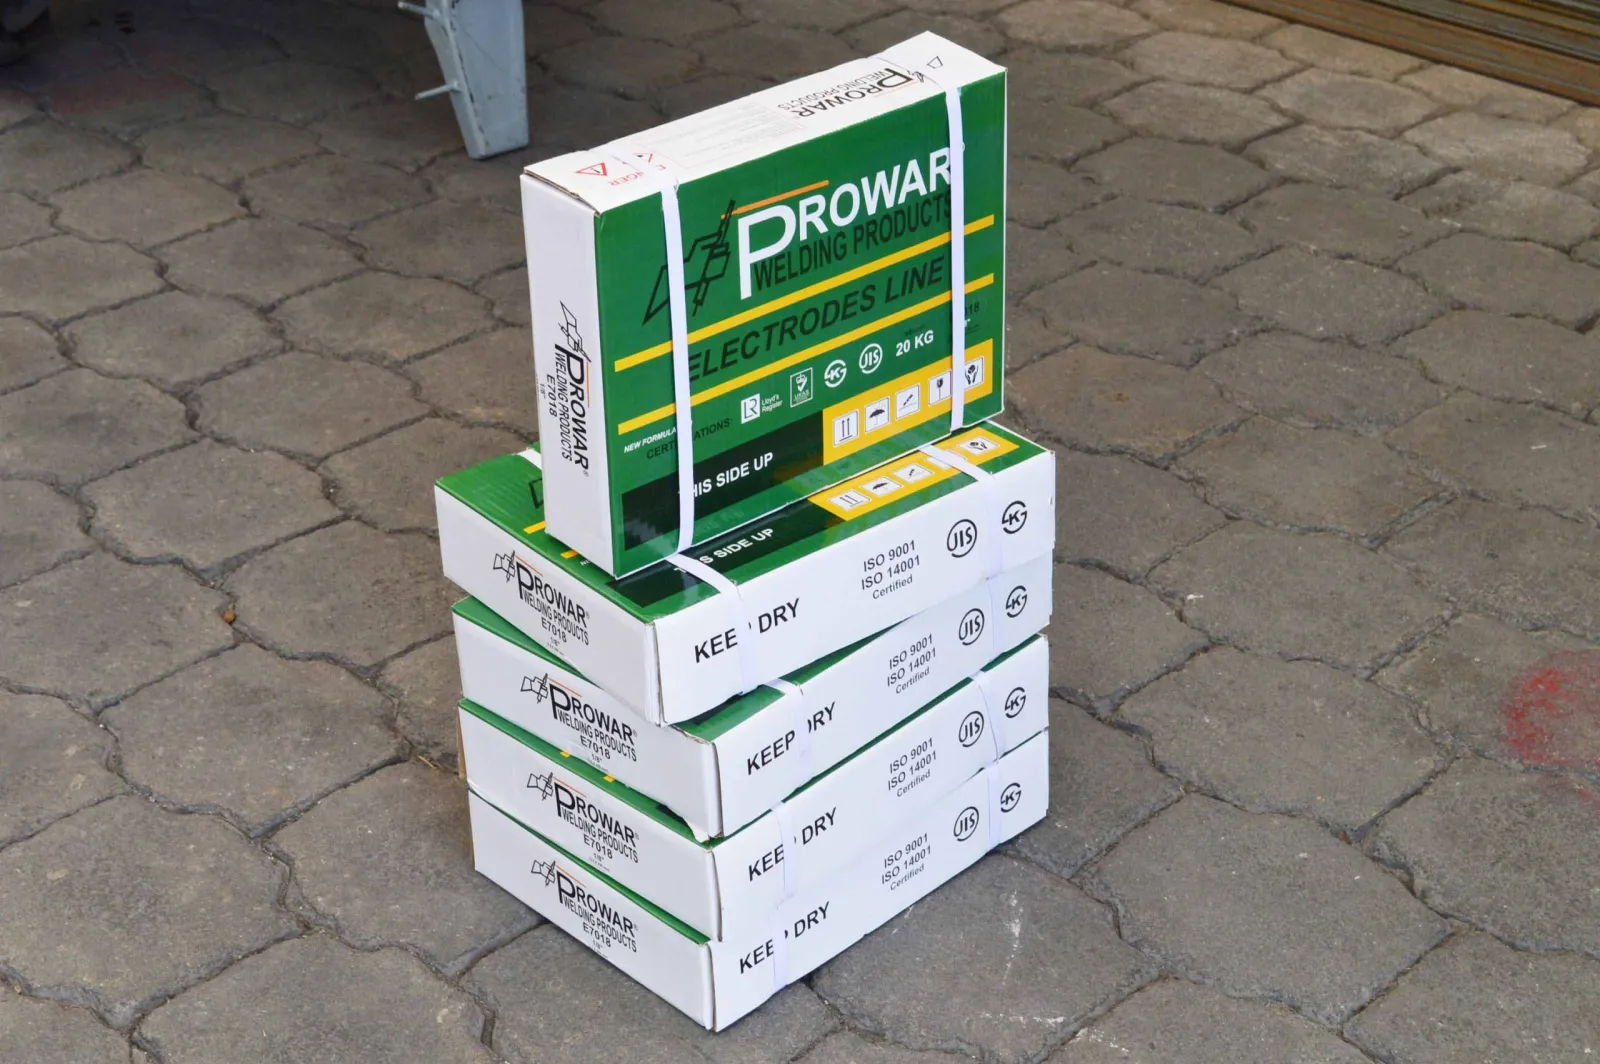
El electrodo 7018 para estructuras metálicas es lo que necesitas cuando el cordón debe soportar carga, vibración y esfuerzo sin fisurarse. Su revestimiento bajo hidrógeno reduce el hidrógeno atrapado en el metal depositado, logrando uniones más seguras en vigas, perfiles, tuberías y piezas de acero al carbono que van a trabajar bajo esfuerzo real. Con clasificación AWS E7018 y diámetro 1/8″ (3,2 mm), es un consumible de soldadura para taller, obra civil y montaje industrial, disponible en caja de 20 kg en Ferretería Cano para despacho a todo Ecuador.
¿Para qué sirve el electrodo 7018 para estructuras metálicas?
Este electrodo está pensado para uniones que no pueden fallar. Se usa en soldadura estructural de vigas, columnas, perfiles y placas de acero al carbono, en fabricación de estructuras metálicas, en soldadura de tuberías de pared media y gruesa, y en reparación de piezas sometidas a vibración o impacto, como chasis, soportes de maquinaria y bases de equipos. Su revestimiento básico permite obtener un cordón limpio, con buen acabado y alta resiliencia, lo que lo hace apto tanto para taller como para montaje en obra.
Especificaciones técnicas del electrodo E7018 1/8 para acero al carbono
- Marca: Prowar
- Clasificación AWS: E7018
- Diámetro: 1/8″ (3,2 mm)
- Presentación: caja de 20 kg
- Tipo de revestimiento: bajo hidrógeno (básico)
- Proceso: soldadura MMA (electrodo revestido)
- Materiales: acero al carbono y acero estructural
- Resistencia a la tracción: 70 000 psi (aprox. 490 MPa)
- Límite elástico: 58 000 psi (aprox. 400 MPa)
- Elongación: 22% mínimo
- Posiciones: todas las posiciones (plana, horizontal, vertical y sobrecabeza)
- Polaridad recomendada: inversa (electrodo positivo)
El rango de corriente típico para este diámetro de 3,2 mm se ubica entre 90 y 130 amperios, ajustable según el espesor del material y la posición de soldadura. Para uniones de acero al carbono de 1/4″ a 1/2″ se recomienda pasadas múltiples con limpieza entre cada cordón, y en perfiles de mayor espesor conviene biselar y precalentar según el procedimiento de soldadura de cada proyecto.
Aplicaciones del electrodo 7018 para soldadura de tuberías y perfiles
- Soldadura estructural en vigas, columnas y perfiles de acero
- Unión de tuberías de acero al carbono en sistemas hidráulicos, de vapor o estructuras de soporte
- Fabricación y montaje de estructuras metálicas en obra civil
- Reparación de piezas sometidas a vibración, impacto o fatiga
- Acero al carbono de espesor medio a grueso
- Trabajos que exigen buena resiliencia y resistencia al impacto
- Bases de maquinaria, soportes, chasis y estructuras de transporte
Ventajas de un electrodo bajo hidrógeno para soldadura de tuberías
El bajo contenido de hidrógeno es la diferencia clave frente a un electrodo celulósico o rutilo. Un cordón con poco hidrógeno atrapado reduce el riesgo de fisura en frío, un problema frecuente en estructuras que soportan cargas dinámicas y en tuberías con presión interna. Por eso este tipo de electrodo se usa en uniones de responsabilidad, donde una fisura puede convertirse en una falla estructural. Además, el recubrimiento básico del E7018 facilita un arco estable, escoria de fácil remoción y un cordón de aspecto uniforme, lo que ahorra tiempo de limpieza y retrabajo en taller.
Rendimiento y consumo por caja de 20 kg
Con una caja de 20 kg de electrodo 1/8″ puedes ejecutar varias horas de soldadura continua, dependiendo del espesor y de los cordones requeridos. Aproximadamente, en soldadura estructural de perfiles y vigas, una caja rinde entre 5% y 10% más de metros de cordón que un electrodo rutilo de igual diámetro, gracias a su menor pérdida por salpicadura y a la estabilidad del arco. Ese rendimiento se traduce en menos desperdicio de material y menos tiempo de limpieza entre pasadas, algo clave cuando se trabaja por metro lineal o por jornada.
Almacenamiento correcto del electrodo bajo hidrógeno
Al ser un electrodo básico, absorbe humedad del ambiente. Guárdalo en un lugar seco y cerrado, dentro de su empaque original. Si ha estado expuesto a humedad, recaliéntalo en horno de electrodos a 250-300 °C durante 1 a 2 horas antes de soldar. Un electrodo húmedo genera porosidad, salpicadura excesiva y fisuras en el cordón, por lo que el cuidado previo es tan importante como la técnica de soldadura.
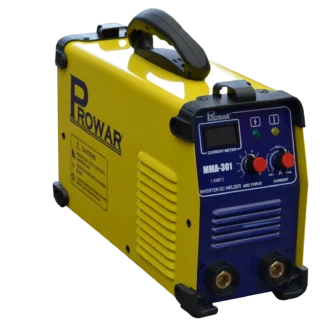
Para completar tu equipo de soldadura revisa la soldadora 300 A Prowar 301, complementa con electrodo AGA 6011 si necesitas mayor penetración en superficies con óxido, protege tu rostro con una careta para soldar fotosensible y asegura tus uniones con un candado para soldadura. Puedes ver más consumibles de soldadura Prowar en Ferretería Cano y cotizar tu caja de electrodos con despacho a todo Ecuador.